
Copyright © 2022 Adewo Automation Equipment Co.,ltd. Bütün hüquqlar qorunur.
Links Sitemap RSS XML Məxfilik Siyasəti

Qablaşdırma Arxasında Qırışma Qaydasının Emalı
Qablaşdırma kənardan sadə görünə bilər, lakin kartonun son performansı onun kalıp strukturunun daxilindəki bir çox detalla müəyyən edilir. Paket düzgün vəziyyətdə bükülməli, rəvan açılmalı, istehsal zamanı sabit qalmalı və bəzi hallarda idarə olunan şəkildə cırılmalı və ya ayrılmalıdır.
Bu tələblər kalıp istehsalı zamanı müxtəlif xətt strukturlarına çevrilir. Büzmə qaydaları, kəsmə xətləri, perforasiya və körpülərin hamısı fərqli məqsədlərə malikdir və onların mövqeləri qablaşdırma dizaynına uyğun olmalıdır.
Kalıp hazırlayanlar üçün problem sadəcə müxtəlif uzunluqlu xətlər hazırlamaq deyil. Daha vacib vəzifə, hər bir işlənmiş xəttin son kartonun tələb etdiyi struktura uyğun olmasını təmin etməkdir.
Paketin hər bir hissəsi eyni emala ehtiyac duymur
Qatlanan kartonda adətən panellər, qatlanan bölmələr, açılışlar və birləşdirici sahələr var. Bu müxtəlif hissələr eyni funksiyanı yerinə yetirmir, ona görə də həmişə eyni tipli xəttdən istifadə edə bilmirlər.
Bükülmə qaydası əsasən idarə olunan qatlama xətti yaratmaq üçün istifadə olunur. O, kartonu tamamilə kəsmədən əvvəlcədən müəyyən edilmiş mövqedə qatlanmağa istiqamətləndirir.
Kəsmə materialın tamamilə ayrılması lazım olduğu yerlərdə istifadə olunur. Perforasiya nəzarətli yırtma ehtiyacı olan ərazilər üçün uyğundur, körpü isə kəsmədən sonra seçilmiş bölmələri birləşdirə bilər.
Tək bir kalıpda bu strukturlar birlikdə işləyə bilər. Yekun nəticə yalnız fərdi emal üsulundan deyil, həm də hər bir xəttin digərlərinə nisbətən düzgün yerləşdirilməsindən asılıdır.
Kəsmə: Tələb olunan uzunluqların hazırlanması
Qırışma qaydası bir kalıpa yığılmazdan əvvəl, onlar ilk növbədə kalıp dizaynındakı ölçülərə uyğun hazırlanmalıdırlar.
Kartonun müxtəlif bölmələri fərqli uzunluq tələb edir. Xarici kəsici bölmələr, qatlama bölmələri və xüsusi strukturlar fərqli xətt uzunluqlarını tələb edə bilər.
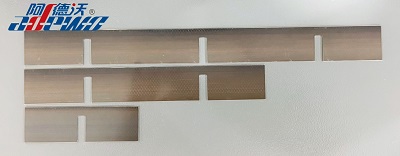
Xətt çox uzun və ya çox qısa kəsilirsə, kalıp yığılması zamanı onun mövqeyinə təsir edə bilər. Daha mürəkkəb kalıp strukturlarında hətta kiçik fərqlər quraşdırmanı çətinləşdirə və ya işlənmiş hissələrin orijinal dizayna uyğun olmasına təsir göstərə bilər.
Buna görə uzunluğun müəyyən edilməsi, çeşidlənməsi və kəsilməsi xəttin hazırlanmasında mühüm addımlardır.
Eyni zamanda birdən çox karton dizaynını idarə edən istehsalçılar üçün müxtəlif xətt uzunluqlarının avtomatik müəyyən edilməsi də hazırlıq prosesini sadələşdirə və montajdan əvvəl materialların əl ilə ayrılması ehtiyacını azalda bilər.
Perforasiya: Nəzarət olunan Gözyaşının Yaradılması
Hər bir paket tək qatlanma yolu ilə açılmaq üçün nəzərdə tutulmayıb.
Bir çox karton və karton paketlərə qoparılan bölmələr, asan açılan sahələr və ya əllə ayrılması lazım olan digər strukturlar daxildir. Bu tətbiqlər üçün davamlı kəsmə xətti bölməni çox erkən ayıracaq.
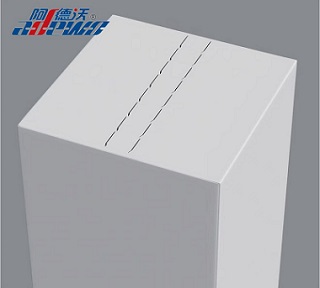
Perforasiya əvəzinə aralıq kəsici struktur yaradır. Kəsilməmiş hissələr paketi açmadan əvvəl bağlı saxlayır, kəsilmiş hissələr isə yırtılmaq üçün müəyyən edilmiş yol təmin edir.
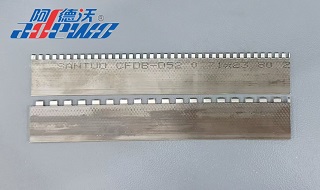
Perforasiyanın təşkili qablaşdırma strukturuna və nəzərdə tutulan açılış üsuluna uyğun olmalıdır. Həddindən artıq kəsmə əlaqəni zəiflədə bilər, qeyri-kafi kəsmə isə bağlamanın yırtılmasını çətinləşdirə bilər.
Buna görə də perforasiya həm kəsmə, həm də büzüşmədən fərqli bir emal tələbidir.
Körpü qurma: Qoşulma nöqtələrinin saxlanması
Başqa bir ümumi tələb, kartonun seçilmiş hissələrinin kəsildikdən sonra bağlı saxlanılmasıdır.
Körpü işlənmiş xətt boyunca xüsusi əlaqə nöqtələri yaradır. Bu nöqtələr istehsal, işləmə və ya sonrakı əməliyyatlar zamanı vərəqin bütövlüyünü qorumağa kömək edir.
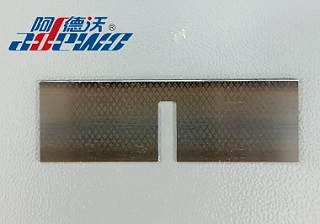
Bəzi kalıp strukturları üçün tək bir körpü kifayət deyil. Bir bölmə boyunca birdən çox əlaqə nöqtəsi tələb oluna bilər, bu da çox körpünün faydalı olduğu yerdir.
Bəzi dizaynlar həmçinin xəttin hər iki tərəfində müvafiq körpü mövqeləri ilə hər iki tərəfə körpü çəkmə tələb edə bilər.
Körpülərin yeri, sayı və təşkili kalıp dizaynı ilə birlikdə nəzərə alınmalıdır. Onların məqsədi sadəcə əlaqə nöqtələrini əlavə etmək deyil, kəsmə və qalan əlaqə arasında tələb olunan balansı təmin etməkdir.
Dodaqlar: Künc kəsilməsinin təkmilləşdirilməsi
Bəzi karton konstruksiyalar xəttin sonunda əlavə emal tələb edir, xüsusən də bir neçə xəttin qovuşduğu və ya təmiz küncün vacib olduğu yerlərdə.
Lipping, qaydanın sonunda bir çentik yaradır. Karton kəsmədə bu, kəsildikdən sonra künclərdə karton qalıqlarını azaltmağa kömək edə bilər, nəticədə daha təmiz künc əldə edilir.
Dodaqlar, həmçinin qaydalar kəsişdikdə və ya birlikdə yığıldıqda müdaxiləni azaltmağa kömək edə bilər. Kalıbın kompakt və ya mürəkkəb xətt strukturları olduqda bu daha aktual olur.
İşlənmiş çentik kiçik olsa da, bitişik xətlər arasında qarşılıqlı əlaqəyə və hazır kartonun keyfiyyətinə təsir göstərə bilər.
Die Montajdan əvvəl bu xətlər necə hazırlanır?
Hazırlıq prosesi rəqəmsal kalıp dizaynı ilə başlayır.
Lazım olan xətt məlumatı müəyyən edildikdən sonra müxtəlif uzunluqları müəyyən etmək və çeşidləmək lazımdır. Xətlər daha sonra müəyyən edilmiş uzunluqlara qədər kəsilə bilər, xüsusi emal tələb edən bölmələr isə perforasiya, körpü, dodaq və ya soyma ilə əlaqəli strukturları qəbul edə bilər.
Bir kalıp istehsalçısı üçün bu addımlar bir-biri ilə sıx bağlıdır. Kəsmə uzunluğu, emal mövqeyi və son montaj hamısı orijinal dizayn faylına uyğun olmalıdır.
Qablaşdırma strukturları daha təfərrüatlılaşdıqca, əl ilə hazırlıq daha çox təkrar ölçmə, çeşidləmə və emal tələb edə bilər. Buna görə də daha mütəşəkkil avtomatlaşdırılmış hazırlıq prosesi rəqəmsal dizayndan fiziki forma keçidi daha ardıcıl etməyə kömək edə bilər.
ADEWO ABM-X1E PROUzunluğu Çeşidləmə Kəsmə Maşını
ADEWO ABM-X1E PRO Uzunluğu Çeşidləmə Kəsmə Maşını avtomatik xəttin uzunluğunun müəyyən edilməsini və çeşidlənməsini kəsmə və çoxlu xətt emal funksiyaları ilə birləşdirir.
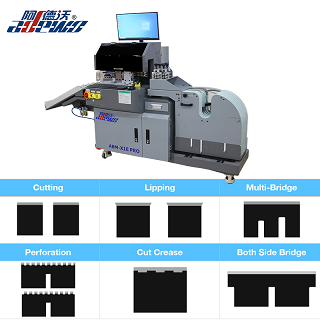
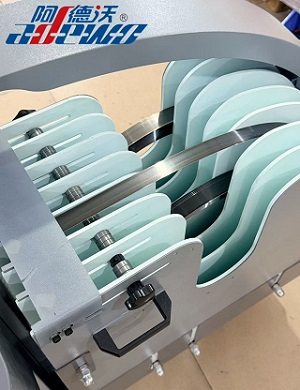
Kalıp hazırlama tətbiqləri üçün nəzərdə tutulmuş maşın 7 qayda bobinini dəstəkləyir və qayda hündürlüyü 22 ilə 60 mm arasında olan 0,71, 1,05 və 1,42 mm qalınlıqları idarə edir.
Onun emal funksiyalarına aşağıdakılar daxildir:
Uzunluğun çeşidlənməsi
Kəsmə
Dodaqlar
Çox körpü
Hər iki tərəfli körpü
Perforasiya
Maşın DXF və DWG fayl formatlarını dəstəkləyir ki, bu da emal məlumatının tez-tez istifadə olunan dizayn fayllarından hazırlanmasına imkan verir.
| Könüllü Qayda Qalınlığı | 0,71,1,05,1,42 mm |
| Dəstəklənən Qayda Hündürlüyü | 22-60 mm |
| Üç Alət Funksiyaları |
Körpüləmə, Kəsmə, Lipping, Hər iki yan körpü |
| Dörd Alət Funksiyaları | Körpü, Kəsmə, Dodaqlama, Perforasiya, Hər iki Yan Körpü |
| Könüllü funksiyalar | Kəsmə Kəsmə, Konner Kəsmə, 4pt/8pt Qırma Qaydası, Soyma Qaydası |
| Maşının çəkisi | 330 kq |
| Ümumi Ölçü | 1750*760*1250mm (UxGxY) |
Qablaşdırma dizaynından xətt emalına qədər
Paket hazır məhsul kimi görünə bilər, lakin onun qatlanması, açılması, cırılması və tullantıların çıxarılması performansı arxasındakı kalıp quruluşu ilə sıx bağlıdır.
Qırışma qaydası kartonun qatlandığı yeri müəyyənləşdirir. Kəsmə materialın harada ayrılacağını müəyyənləşdirir. Perforasiya idarə olunan yırtılma yolu yaradır, körpü isə seçilmiş əlaqələri saxlayır. Dodaqlama və soyma ilə əlaqəli strukturlar kalıp daxilində daha spesifik tələblərə cavab verir.
Hər bir prosesin öz məqsədi var, lakin onların heç biri qablaşdırma dizaynından asılı olmayaraq mövcud deyil.
Rəqəmsal kalıp faylı tələb olunan strukturu müəyyən edir və dəqiq xətt hazırlanması həmin məlumatı kalıp yığılması üçün hazır olan emal edilmiş xətlərə çevirir. Qablaşdırma dizaynı, kalıp konstruksiyası və xətt emalı arasındakı bu əlaqə rəqəmsal dizaynda kiçik detalların hazır paketdə etibarlı funksiyalara çevrilməsinə imkan verir.
Sonrakı:
Copyright © 2022 Adewo Automation Equipment Co.,ltd. Bütün hüquqlar qorunur.
Links Sitemap RSS XML Məxfilik Siyasəti